

Задача сварного шва — обеспечение максимально прочного, неразрывного соединения двух деталей. Термическое воздействие плавит кромки металла, при застывании они связываются в единую конструкцию на атомарном уровне.
Такие стыки, однако, следует воспринимать как наиболее уязвимые области конструкции. Работа сопряжена с многократным нагревом и охлаждением, из-за которых могут произойти недопустимые структурные изменения и деформации, образоваться дефекты, негативно сказывающиеся на надёжности.
Задача специалистов — своевременно обнаружить и устранить такие проблемы, чтобы они не привели к авариям. Визуальный поиск — плохой способ, не дающий нужной точности. Распространённые альтернативы: капиллярная и магнитопорошковая методики.
Опасности непроверенных швов
Внешне стык может выглядеть аккуратно и эстетично, но внутри — иметь незначительные скрытые дефекты, быстро прогрессирующие под нагрузкой. Характерные примеры — непровары, небольшие воздушные пузырьки, микротрещины. Даже миллиметровая трещина при этом способна превратиться в разрыв, выводящий из строя всю систему.
Отсутствие контроля сварных соединений чревато множеством последствий:
- Разрушение конструкции даже под проектной нагрузкой;
- Утечки опасных веществ из резервуаров и труб, что провоцирует возгорания, детонации, массовые отравления, экологический ущерб;
- Материальные потери.
Особенности капиллярного контроля
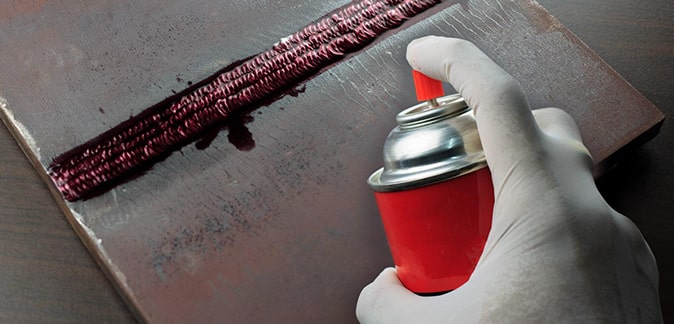
Технология строится на простом физическом эффекте: жидкость сама затекает в узкие полости за счёт капиллярных сил. Специалист наносит на очищенную поверхность шва яркий состав, индикаторный пенетрант, проникающий в любые поверхностные повреждения, от трещин до микроскопических пор. Набор дефектоскопических материалов для такого контроля в России регламентирует ГОСТ 18442-80.
Порядок работы такой:
- Тщательная очистка шва. Недопустимы механические, жировые и другие загрязнения, препятствующие равномерному распределению и затеканию пенетранта в поры.
- Нанесение маркирующего состава, его выдержка в течение 10 минут или другого времени, указанного в инструкции.
- Удаление излишков пенетранта при помощи ткани или растворителя.
- Нанесение проявителя. Как правило, он представлен в виде порошка или вязкой суспензии. Вещество впитывает пенетрант, делает все повреждения заметными, различимыми на фоне детали.
Стандартный набор материалов для проведения капиллярного контроля:
- очиститель — убирает с поверхности жир, ржавчину и старую краску перед началом работы;
- индикаторный пенетрант — красный или флуоресцентный состав, который затекает в полость дефекта;
- проявитель — порошок или суспензия, которая вытягивает пенетрант обратно на поверхность и создаёт контрастный фон.
Технология доступна в двух вариантах. Цветной — применяется при естественном или искусственном освещении, дефект виден как яркая контрастная линия. Люминесцентный — требует применения флуоресцентного состава, заметного в ультрафиолетовом спектре. При осмотре понадобится соответствующая лампа, что несколько усложняет процесс, но трудность компенсируется точностью, видимостью трещин с раскрытием около микрометра.
ГОСТ 18442-80 делит чувствительность метода на классы. Наиболее строгий — первый, используемый при оценке состояния наиболее ответственных объектов, где дефекты должны быть исключены на 100%.
Одна из главных сильных сторон капиллярной методики — универсальность. Она подходит для металлов, от алюминия до закалённой стали и титана, керамики, пластика. Базовое требование — плотность поверхности. Поры на поверхности недопустимы.
Особенности магнитопорошкового метода
Магнитопорошковый метод подойдёт только для деталей из ферромагнитных материалов — сталей и сплавов с относительной магнитной проницаемостью не менее 40. Дефектоскопист пропускает через шов электрический ток, либо помещает деталь между полюсами электромагнита, за счёт чего возникает магнитное поле, силовые линии которого проходят сквозь металлическую структуру плотными потоками.
На сплошном металле сопротивление таким потокам отсутствует. В месте трещины, непровара или расслоения силовые линии деформируются, «выходят» на поверхность, указывая на присутствие дефекта. Правила данной методики в России устанавливает ГОСТ 21105-87.
На намагниченный шов наносят индикатор — сухой магнитный порошок или его вязкую суспензию. Поле рассеяния притягивает частицы порошка, и они выстраиваются точно по границам дефекта.
Проверку проводят одним из двух способов:
- На остаточной намагниченности, когда порошок наносят после отключения источника поля. Технология ориентирована на магнитотвёрдые стали.
- Приложенного поля, когда порошок наносят прямо во время намагничивания. Технология идеально совместима со сложными по форме или габаритными деталями, для полного намагничивания которого мощность источника питания оказывается недостаточной.
Для реализации технологии потребуется:
- Источник намагничивания — электромагнит, соленоид;
- Магнитный порошок чёрного, серого, люминесцентного типа, сухой или в виде суспензии;
- Ультрафиолетовый облучатель — нужен только для люминесцентного варианта, чтобы хорошо рассмотреть сформировавшийся на поверхности узор.
Метод чувствителен к направлению дефекта относительно магнитного потока. Трещины и непровары, вытянутые поперёк силовых линий, проявляются лучше всего, округлые поры и шлаковые включения, почти не искажающие поле — зачастую остаются незаметными. Для повышения точности шов намагничивают в двух направлениях, а детали сложной формы — в нескольких. После проверки деталь обязательно размагничивают: остаточная намагниченность мешает сборке и дальнейшей эксплуатации.
Магнитопорошковый контроль, в отличие от капиллярного, показывает не поверхностные дефекты, а скрытые на глубине 1,5–2 миллиметров. Присутствие тонких декоративно-защитных покрытий, не обладающих магнитными свойствами, допустимо. Не обязательно счищать краску или хром.
Какой метод выбрать?
По чувствительности технологии сопоставимы: обе способны показать трещину раскрытием около 1 микрометра. Существуют, однако, и значимые отличия, которые обязательно нужно учесть при подборе.
Капиллярная методика снимает ограничения по материалу шва. Жидкость совместима с металлами, плотными пластиками, керамикой, фарфором. Магнитопорошковая — более специализированная. Использовать её можно только с ферромагнитными сплавами, сталями. Алюминий, хоть и является металлом, не магнитится, не возникают силы, изменяющие положение порошка. Аналогичное утверждение применимо к нержавейке, меди, титану.
Разницу наблюдают и в скорости работы. Капиллярная методика предполагает проведение нескольких последовательных операций, каждая — требует точности и ожидания. Сначала нужно тщательно очистить и просушить поверхность, потом — дождаться равномерного распределения индикаторного состава, его затекания в трещины.
Магнитопорошковый контроль быстрее и не столь требователен к качеству шва: допустимы шероховатости Ra 1,25 микрометра, Rz 320 микрометра. Капиллярная технология требует более гладких и чистых поверхностей. С точки зрения мобильности методы сопоставимы: для капиллярного контроля хватит переносного набора аэрозолей, а для магнитопорошкового — компактного устройства на постоянных магнитах, которому не нужна розетка.
Капиллярный контроль стоит выбрать, если:
- Материал шва — алюминий, титан, медь или другой немагнитный металл;
- Деталь имеет сложную форму с труднодоступными участками, которые нужно проверить полностью;
- Серьёзные временные ограничения по скорости проверки отсутствуют.
Магнитопорошковый метод предпочтительнее, когда:
- Конструкция изготовлена из стальных сплавов с выраженными ферромагнитными свойствами;
- Нужно проверить большой объём швов в сжатые сроки. Спецификация конструкции вторична: трубопроводы, несущие элементы, колонны и балки;
- Поверхность после сварки не идеально гладкая, а её тщательная подготовка затруднена или невозможна.
На практике оба метода часто используются совместно, что особенно актуально для сложных конструкций, при сборке которых использованы разнородные материалы. Выбор конкретного способа зависит от материала шва, доступного времени и той глубины, где может находиться дефект. Точный выбор — гарантия результата, соответствующего наиболее строгим стандартам и требованиям, обеспечивающего точность, исключающего риск аварии.


